Trang chủ / Tin Tức / Máy Cắt Túi Nilon Là Gì? Cấu Tạo, Phân Loại & Nguyên Lý Vận Hành Máy Cắt
Máy Cắt Túi Nilon Là Gì? Cấu Tạo, Phân Loại & Nguyên Lý Vận Hành Máy Cắt
28-09-2026
0 bình luận
56
Máy cắt túi nilon là thiết bị đóng vai trò quan trọng đối với năng suất và chất lượng sản phẩm trong dây chuyền sản xuất bao bì nhựa hiện đại. Thiết bị tự động thực hiện việc phân chia cuộn màng, hàn nhiệt đáy và cắt định hình theo kích thước yêu cầu với độ chính xác cao. Việc nắm rõ cấu tạo, nguyên lý vận hành cùng phương pháp kiểm soát thông số nhiệt giúp cơ sở sản xuất giảm tỷ lệ hao hụt và tối ưu chi phí vận hành. Bài viết dưới đây của Bao Bì Nhựa Xanh sẽ tổng hợp các thông tin kỹ thuật về các dòng máy cắt dán màng nhựa thông dụng hiện nay.
Khái niệm và vai trò của máy cắt túi nilon
Trong quy trình sản xuất bao bì, cuộn màng sau công đoạn thổi màng và in ấn sẽ được chuyển qua công đoạn cắt dán để định hình thành phẩm.
Định nghĩa và chức năng
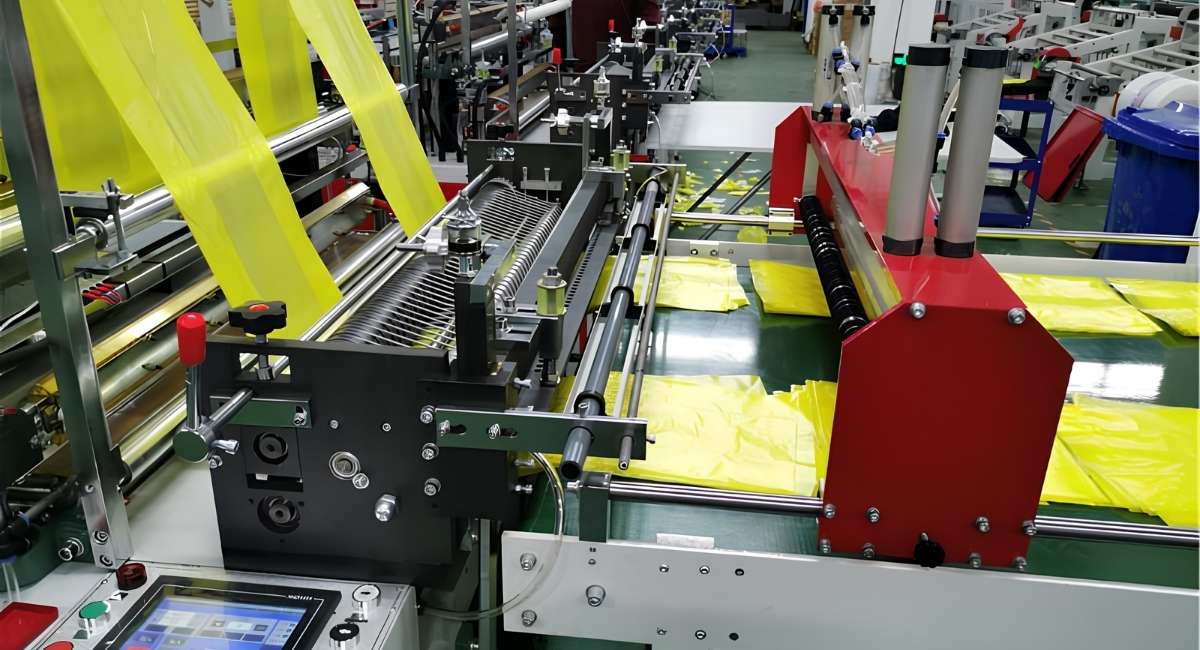
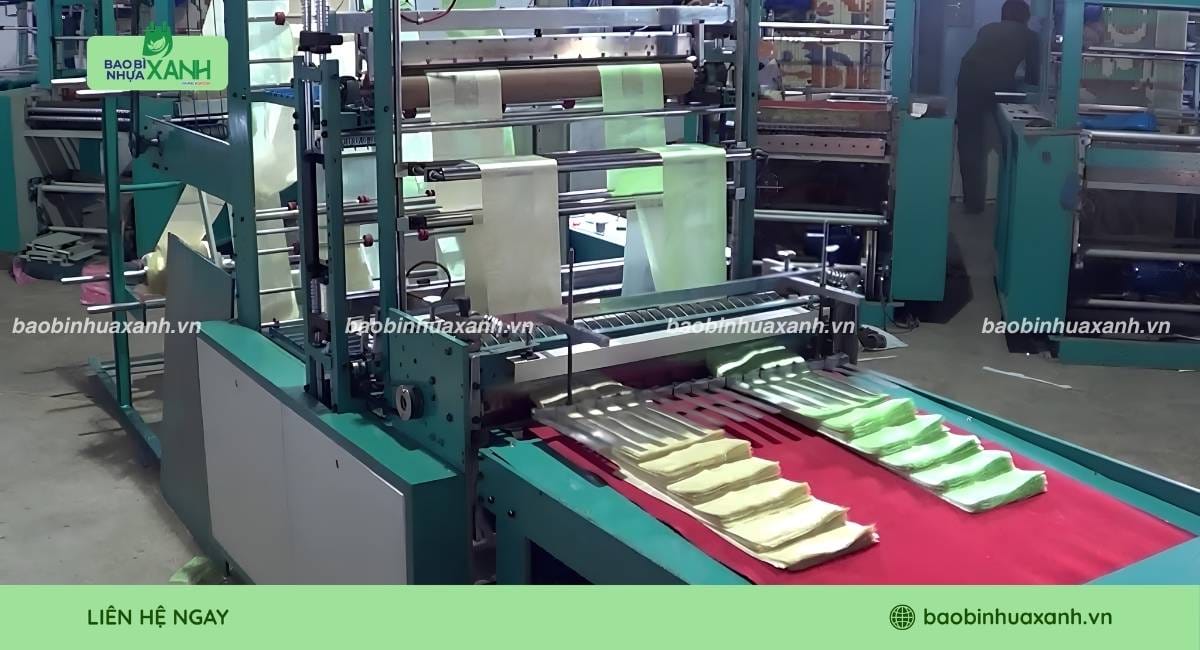
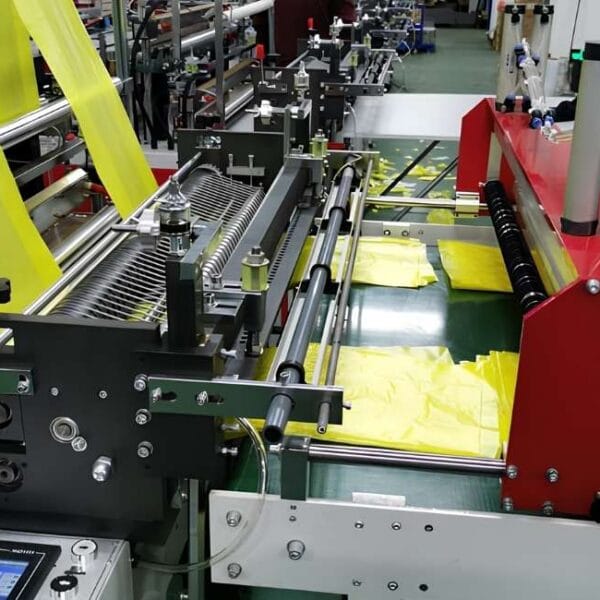
Máy cắt túi nilon là tổ hợp thiết bị cơ điện tự động, thực hiện liên hoàn các công đoạn: xả cuộn màng, kéo màng theo kích thước cài đặt, hàn kín đáy bằng nhiệt và cắt rời màng thành từng túi riêng biệt. Một số dòng máy có thể gắn thêm cụm dập quai cho túi siêu thị, gắn dải keo dán cho túi niêm phong hoặc đột lỗ thông hơi.
Lợi ích của tự động hóa công đoạn cắt
Ổn định chất lượng đường hàn: Hệ thống gia nhiệt được kiểm soát điện tử giúp các mối hàn đáy đồng đều, đảm bảo độ kín và độ bền khi chứa đựng hàng hóa.
Tăng sản lượng sản xuất: Thiết bị tự động đạt tốc độ từ 120 đến 350 túi mỗi phút trên mỗi làn, thay thế thao tác thủ công và nâng cao hiệu suất làm việc.
Kiểm soát sai số kích thước: Độ sai lệch bước cắt được duy trì ở mức dưới 0.5 mm, hạn chế hao hụt màng và giữ đúng bố cục hình ảnh in ấn.
Máy cắt túi nilon là gì
Cấu tạo và nguyên lý vận hành
Hệ thống máy cắt dán vận hành dựa trên sự liên kết đồng bộ giữa cơ cấu truyền động cơ khí và hệ thống điều khiển điện tử.
Cấu tạo cơ khí và hệ thống điều khiển
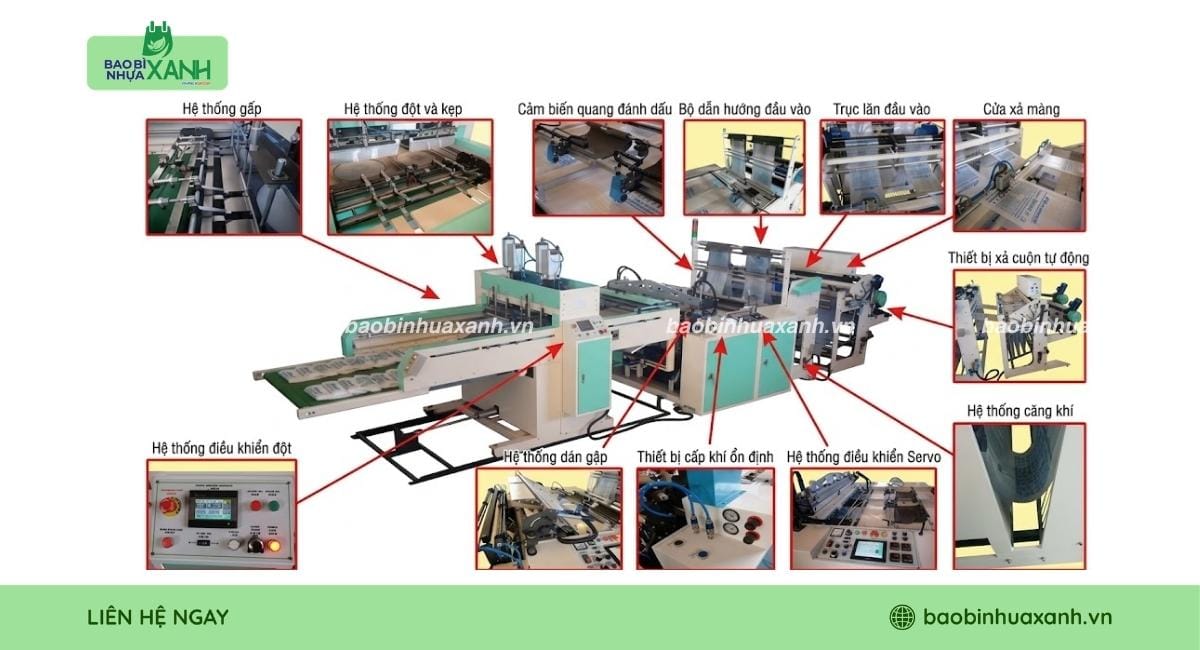
Thiết bị gồm 6 cụm chức năng chính:
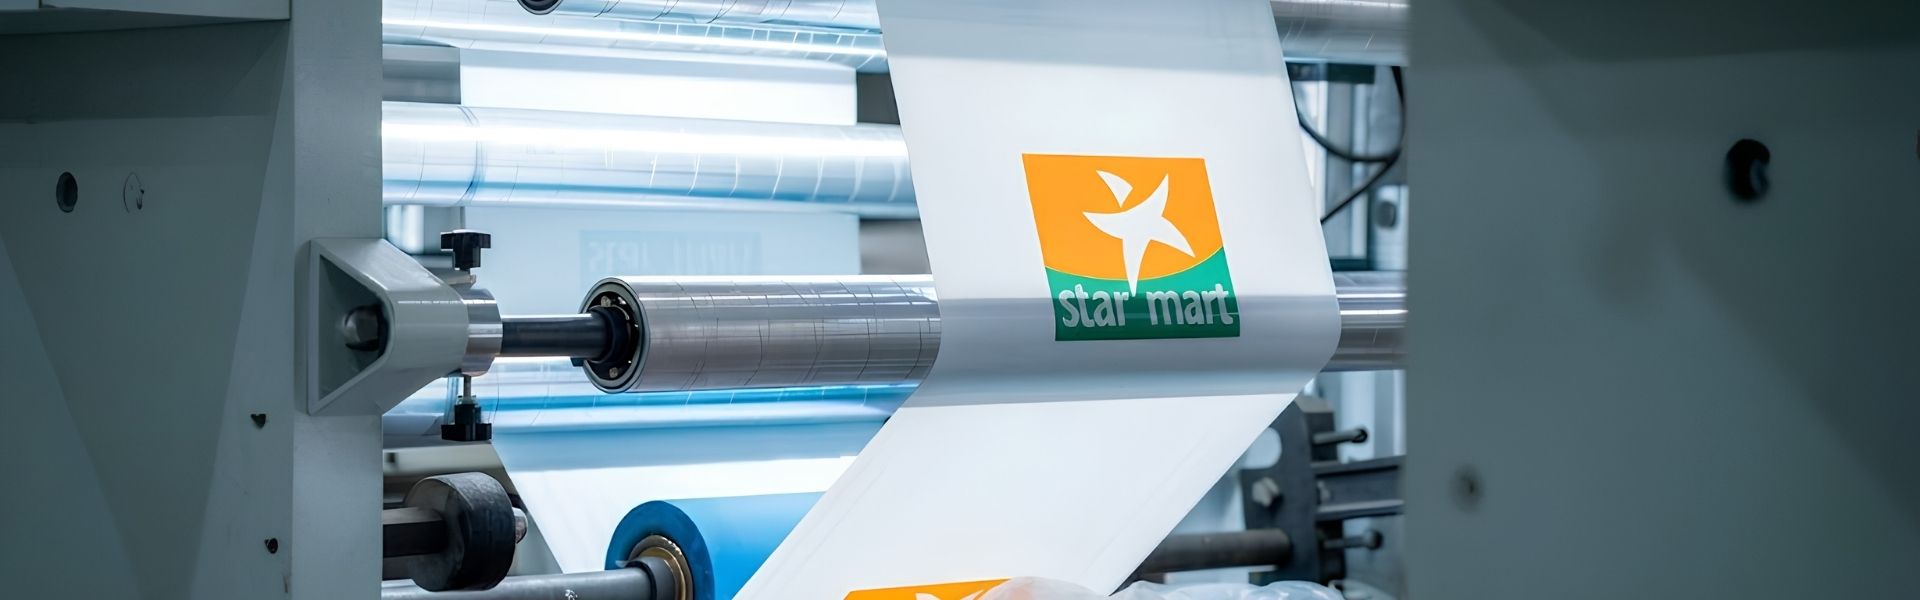
Cụm xả cuộn: Gồm trục nở khí, hệ thống phanh từ và cảm biến duy trì sức căng, giúp màng nhựa cấp vào máy ổn định, không bị chùng hoặc lệch mép.
Động cơ servo kéo màng: Điều khiển trục rulo cao su quay ngắt quãng với độ chính xác cao, định hình đúng chiều dài túi theo thông số cài đặt.
Cảm biến dò vạch màu: Nhận diện điểm ảnh đánh dấu trên màng in, gửi tín hiệu về bộ xử lý PLC để tự động bù trừ sai lệch vị trí cắt.
Cụm dao hàn nhiệt: Chế tạo từ hợp kim truyền nhiệt tốt, tích hợp thanh điện trở nhiệt để nung nóng và kết dính hai mặt màng nhựa.
Dao cắt sản phẩm: Sử dụng lưỡi dao thép chuyên dụng để cắt đứt màng ngay sát vị trí đường hàn đáy.
Bộ khử tĩnh điện: Thanh phóng ion giúp triệt tiêu điện tích phát sinh do ma sát trong quá trình xả màng, chống dính mép túi và chống bám dính vào bàn phôi.
Cấu tạo máy cắt túi nilon
Quy trình vận hành 5 bước
Quá trình tạo hình túi nilon diễn ra tuần tự qua các bước:
Bước 1 – Cấp cuộn màng: Cuộn màng polymer (PE, PP, HDPE hoặc màng sinh học tự hủy) được gá cố định lên trục xả và luồn qua các rulo dẫn hướng.
Bước 2 – Kéo bước màng: Động cơ servo dẫn động trục kéo dịch chuyển một khoảng cách bằng đúng chiều dài túi đã thiết lập trên màn hình điều khiển.
Bước 3 – Căn chỉnh vị trí vạch in: Đối với màng có in, mắt thần quang học ghi nhận vạch dấu để dừng màng tại đúng vị trí cắt.
Bước 4 – Hàn đáy và cắt đứt: Cụm dao nhiệt hạ xuống tạo liên kết nhiệt ở đáy túi, đồng thời dao cắt cơ khí tách rời túi ra khỏi dải màng.
Bước 5 – Đếm số lượng và thu gom: Băng tải chuyển túi ra bàn thu thành phẩm; hệ thống cảm biến quang đếm đủ số lượng cài đặt (50 hoặc 100 túi mỗi xấp) để chuyển qua công đoạn đóng gói.
Phân loại máy cắt túi nilon
Dựa trên yêu cầu sản phẩm và phương thức hoạt động, máy cắt túi nilon được chia thành các nhóm sau:
Phân loại theo cơ chế cắt dán
Máy cắt nhiệt: Sử dụng lưỡi dao nung nóng để vừa hàn mép vừa tách rời màng. Phù hợp cho màng HDPE mỏng, túi cuộn đựng rác.
Máy cắt nguội: Cơ cấu hàn nhiệt và dao cắt cơ khí độc lập. Sau khi thanh nhiệt ép dán đáy túi, lưỡi dao thép sẽ hạ xuống chém đứt màng. Phù hợp với màng LDPE dày, túi quai xách yêu cầu đường dán đáy chịu tải cao.
Phân loại theo quy cách sản phẩm
Máy cắt túi T-shirt: Tích hợp thêm bộ phận dập quai thủy lực hoặc khí nén để tạo hình túi hai quai dùng trong siêu thị.
Máy cắt túi hột xoài: Trang bị khuôn dập nguội hình oval để tạo lỗ xách tay trên miệng túi.
Máy cắt túi zipper và niêm phong: Tích hợp đầu hàn nhiệt đáy chuyên dụng và cơ cấu dán băng keo niêm phong cho miệng túi.
Phân loại theo số làn hoạt động
Dòng máy 1 làn: Vận hành một cuộn màng đơn, dễ cân chỉnh, phù hợp với các xưởng sản xuất quy mô vừa hoặc đơn hàng thay đổi kích thước thường xuyên.
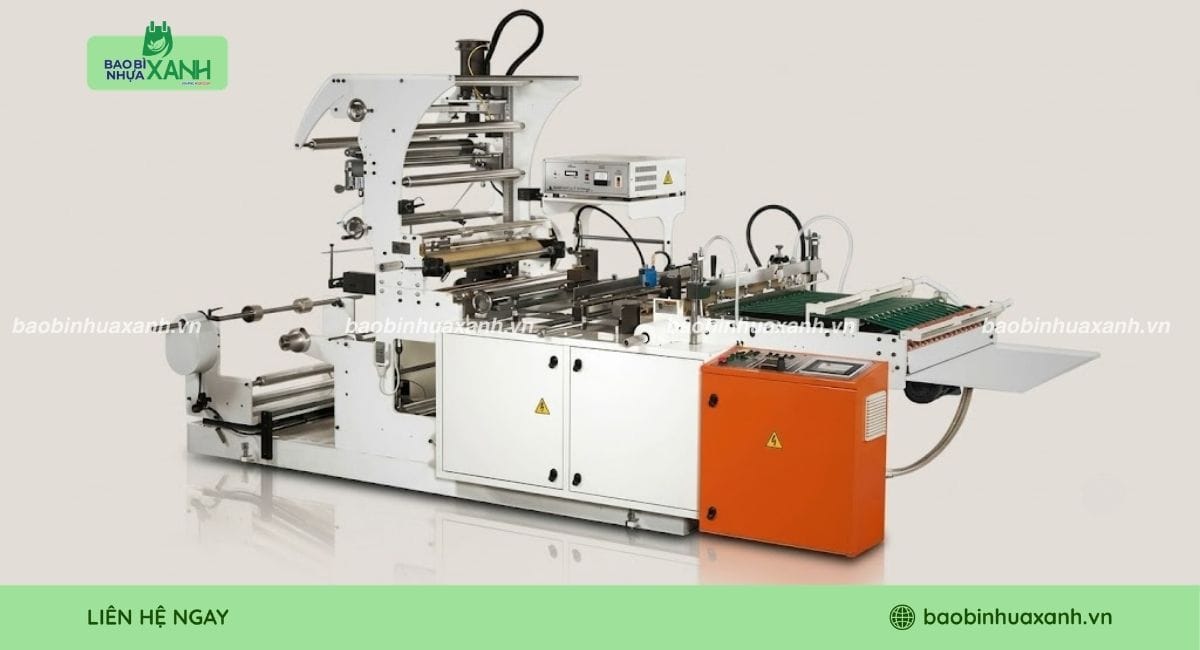
Dòng máy 2 làn hoặc 4 làn: Xử lý đồng thời nhiều cuộn màng song song, nâng cao sản lượng đầu ra trong cùng một chu kỳ làm việc, phù hợp với cơ sở sản xuất số lượng lớn.
Các loại máy cắt túi nilon
Bảng thông số kỹ thuật tiêu chuẩn
Thông số tham khảo của dòng máy cắt dán túi nilon 2 làn tự động điều khiển servo:
Thông số
Đơn vị đo
Giá trị tiêu chuẩn
Vật liệu tương thích
Chủng loại màng
HDPE, LDPE, LLDPE, PP, Màng phân hủy sinh học (PBAT/PLA)
Chiều dài cắt tối đa
mm
100 – 1.200 (Điều chỉnh trên HMI)
Chiều rộng cắt tối đa
mm
300 – 600 x 2 làn
Độ dày màng gia công
mm
0.015 – 0.12 (15 – 120 micron)
Tốc độ vận hành
Túi/phút
80 – 180 túi/phút/làn (Tổng 160 – 360 túi/phút)
Động cơ kéo bước
kW
Động cơ servo 1.5 – 2.0
Bộ điều khiển trung tâm
Hệ điều hành
Màn hình HMI kết hợp mạch PLC
Công suất gia nhiệt
kW
2.5 – 4.5 (Điều khiển PID)
Nguồn điện sử dụng
V/Hz
220V / 380V – 50Hz
Áp suất khí nén
MPa
0.4 – 0.6
Trọng lượng thiết bị
kg
1.200 – 1.800
Lưu ý kỹ thuật: Đối với màng phân hủy sinh học, người vận hành cần giảm nhiệt độ dao hàn khoảng 15 đến 25 độ C so với màng nhựa nguyên sinh thông thường, do vật liệu sinh học có nhiệt độ nóng chảy thấp hơn.
Các lỗi kỹ thuật thường gặp và cách xử lý
Trong quá trình vận hành, thiết bị có thể gặp một số sự cố kỹ thuật ảnh hưởng đến chất lượng sản phẩm.
Lỗi đường hàn nhiệt không đạt tiêu chuẩn
Nguyên nhân: Nhiệt độ dao hàn chưa đạt mức nóng chảy của màng hoặc quá cao gây cháy mép nhựa; áp lực ép giữa thanh dao và đệm silicon không đều.
Cách xử lý: Kiểm tra lại nhiệt độ dao bằng thiết bị đo nhiệt chuyên dụng. Điều chỉnh lại đồng hồ kiểm soát nhiệt PID theo từng loại chất liệu: màng HDPE từ 160 đến 190 độ C, màng LDPE từ 180 đến 220 độ C. Cân chỉnh lại các ốc siết lực ép ở hai đầu thanh dao để lực ép phân bố đều.
Lỗi sai lệch kích thước và vạch màu in
Nguyên nhân: Mắt thần cảm biến bị bám bụi; độ nhạy quang học cài đặt chưa phù hợp; hoặc lực căng cuộn màng quá lớn làm giãn màng khi cấp liệu.
Cách xử lý: Vệ sinh bề mặt kính của cảm biến quang học. Cân chỉnh lại độ nhạy để cảm biến nhận diện rõ vạch màu in. Điều chỉnh giảm lực phanh từ tại trục xả để màng nạp vào êm, không bị kéo dãn.
Hiện tượng dính màng do nhiễm tĩnh điện
Nguyên nhân: Lực ma sát giữa màng nhựa và các trục kim loại sinh ra điện tích, khiến miệng túi bám chặt vào nhau hoặc hút vào bề mặt dao cắt.
Cách xử lý: Kiểm tra nguồn điện cấp cho thanh khử tĩnh điện; nối dây tiếp địa từ thân máy xuống đất đúng kỹ thuật. Định kỳ phủ lớp chống dính chịu nhiệt lên bề mặt dao hàn.
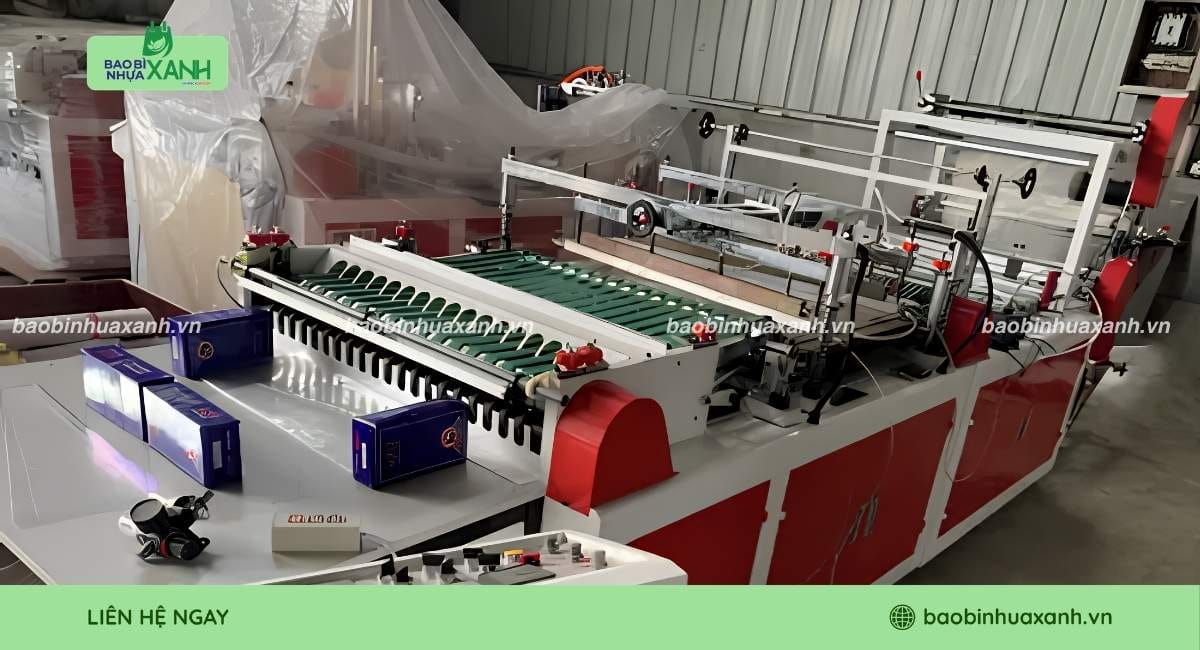
Cách xử lý lỗi máy cắt túi nilon
Tiêu chí lựa chọn máy cắt túi nilon
Để đảm bảo hiệu quả đầu tư và tối ưu chi phí khấu hao, các cơ sở sản xuất cần cân nhắc các yếu tố sau:
Nhu cầu sản xuất và đặc tính vật liệu
Cơ sở chuyên sản xuất túi mỏng, túi chợ bằng màng HDPE nên ưu tiên máy cắt nhiệt tốc độ cao. Các đơn vị gia công túi có độ dày lớn (LDPE, PP) hoặc túi tự hủy sinh học nên lựa chọn máy cắt nguội điều khiển bằng động cơ servo với dải nhiệt kiểm soát ổn định.
Đánh giá chất lượng linh kiện
Hệ thống điều khiển: Nên chọn máy sử dụng PLC, màn hình HMI và động cơ servo từ các nhà sản xuất có uy tín để đảm bảo độ bền và tính ổn định khi chạy liên tục.
Vật liệu dao cắt: Thanh dao hàn và lưỡi dao cắt cần làm từ thép hợp kim chất lượng cao (như SKD11) nhằm duy trì độ sắc bén, không bị mẻ hoặc cong vênh khi chịu nhiệt thời gian dài.
Chính sách bảo hành và chuyển giao kỹ thuật
Cần lựa chọn đơn vị cung cấp có khả năng hướng dẫn vận hành, hỗ trợ lắp đặt trực tiếp tại xưởng và có sẵn linh kiện thay thế khi xảy ra sự cố kỹ thuật.
Câu hỏi thường gặp (FAQs)
1. Máy cắt túi nilon có cắt được màng sinh học tự hủy không?
Có thể sử dụng, với điều kiện máy được trang bị hệ thống kiểm soát nhiệt độ PID chính xác và động cơ servo. Màng tự hủy (PBAT/PLA) có ngưỡng chịu nhiệt thấp, cần cài đặt nhiệt độ dao hàn ở mức 130 đến 150 độ C và tăng áp lực ép để mối hàn đạt độ kết dính tốt.
2. Sự khác nhau giữa động cơ bước và động cơ servo trên máy cắt là gì?
Động cơ bước có giá thành thấp hơn nhưng dễ bị lệch bước khi vận hành ở tốc độ cao. Động cơ servo có hệ thống cảm biến hồi tiếp vòng kín, duy trì độ chính xác vị trí cắt ngay cả khi máy chạy ở tốc độ trên 200 túi mỗi phút.
3. Chi phí đầu tư một máy cắt túi nilon tự động là bao nhiêu?
Tùy thuộc vào số làn cắt, xuất xứ và chất lượng linh kiện điều khiển, mức giá thiết bị tự động trên thị trường hiện dao động từ 120 triệu đến 450 triệu đồng.
Kết luận
Máy cắt túi nilon là thiết bị quan trọng quyết định trực tiếp đến năng suất, độ bền mối hàn và độ hoàn thiện của sản phẩm trong quy trình gia công bao bì. Việc hiểu rõ cấu tạo cơ khí, nguyên lý vận hành cùng các tiêu chuẩn thông số nhiệt sẽ giúp doanh nghiệp lựa chọn đúng dòng máy phù hợp và chủ động kiểm soát các sự cố kỹ thuật thường gặp. Đầu tư hệ thống thiết bị đạt chuẩn kết hợp quy trình vận hành bài bản chính là giải pháp nâng cao hiệu quả kinh tế và đảm bảo chất lượng sản xuất dài lâu.
Bình Luận (0)
Chưa có đánh giá nào. Hãy là người đầu tiên đánh giá sản phẩm này!
Nguyễn Phương Thùy hiện là CEO của Bao Bì Nhựa Xanh. Với nền tảng kỹ sư Công nghệ Vật liệu ĐH Bách Khoa cùng hơn 10 năm kinh nghiệm thực chiến, chị là chuyên gia hàng đầu trong lĩnh vực sản xuất và in ấn bao bì. Chị chuyên cung cấp các giải pháp đóng gói đa dạng từ túi nilon truyền thống đến túi tái chế, túi tự hủy sinh học, giúp doanh nghiệp tối ưu chi phí và hướng tới phát triển bền vững.
Cách bảo quản màng PE đúng cách giúp hạn chế cuộn màng bị ảnh hưởng trước khi đưa vào đóng gói, đồng thời giảm tình trạng rách, dính hoặc biến dạng trong...
Cách quấn màng PE pallet đúng kỹ thuật giúp hàng hóa được cố định chắc hơn trong quá trình lưu kho và vận chuyển, đồng thời hạn chế tình trạng màng bị...
Cách tính trọng lượng màng PE là nội dung doanh nghiệp cần nắm khi muốn kiểm tra khối lượng cuộn màng, tính lượng nguyên liệu hoặc đối chiếu thông số sản phẩm....
Quy trình sản xuất màng PE là nội dung doanh nghiệp nên tìm hiểu khi cần đánh giá chất lượng hoặc lựa chọn nguồn màng phù hợp cho đóng gói. Trong quá...








Chưa có đánh giá nào. Hãy là người đầu tiên đánh giá sản phẩm này!