Trang chủ / Tin Tức / Máy Thổi Màng Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động Và Quy Trình Đùn Thổi Màng
Máy Thổi Màng Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động Và Quy Trình Đùn Thổi Màng
28-09-2026
0 bình luận
56
Máy thổi màng một thiết bị cơ khí chuyên thực hiện việc chuyển hóa các hạt polymer nhiệt dẻo thành màng nilon mỏng, đồng đều và đạt tiêu chuẩn kỹ thuật. Việc nắm rõ cấu tạo và quy trình vận hành giúp doanh nghiệp dễ dàng lựa chọn quy cách màng phù hợp với nhu cầu sử dụng. Bài viết dưới đây từ đội ngũ kỹ thuật của Bao Bì Nhựa Xanh cung cấp thông tin toàn diện về thiết bị này.
Máy thổi màng là gì?
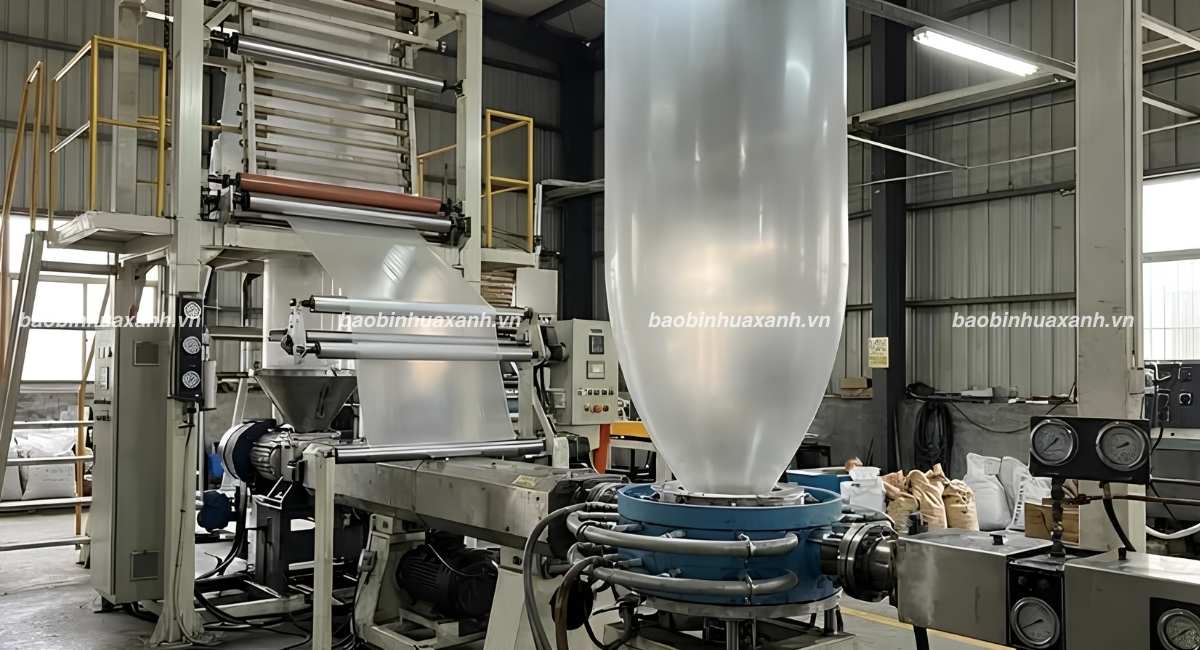
Máy thổi màng (Blown Film Extrusion Machine) là hệ thống thiết bị cơ khí chuyên dụng dùng để sản xuất màng polymer liên tục bằng phương pháp ép đùn nóng chảy kết hợp thổi phồng dạng bong bóng khí đứng. Trong dây chuyền sản xuất bao bì, máy thổi màng đảm nhận công đoạn định hình ban đầu, ảnh hưởng trực tiếp đến độ trong, khả năng chịu tải và độ bền kéo của màng thành phẩm.
Bản chất chuyển đổi vật liệu polyme
Về mặt vật lý polyme, quá trình thổi màng là sự biến đổi pha liên tục của các chuỗi phân tử nhiệt dẻo:
Trạng thái rắn: Các hạt nhựa nguyên sinh như LDPE, HDPE, LLDPE, PP hoặc hạt sinh học PLA, PBAT được định lượng chính xác tại phễu nạp.
Trạng thái dẻo lỏng: Nòng gia nhiệt chuyển đổi hạt nhựa rắn thành dòng chảy đồng nhất nhờ nhiệt độ và lực ma sát trục vít.
Định hướng hai chiều: Dòng nhựa nóng chảy đi qua khe hở đầu đai tròn, được khí nén thổi căng theo phương ngang và kéo giãn theo phương dọc. Quá trình này giúp chuỗi phân tử polymer sắp xếp theo hai hướng, tạo độ bền kéo và lực kháng xé cho màng nilon.
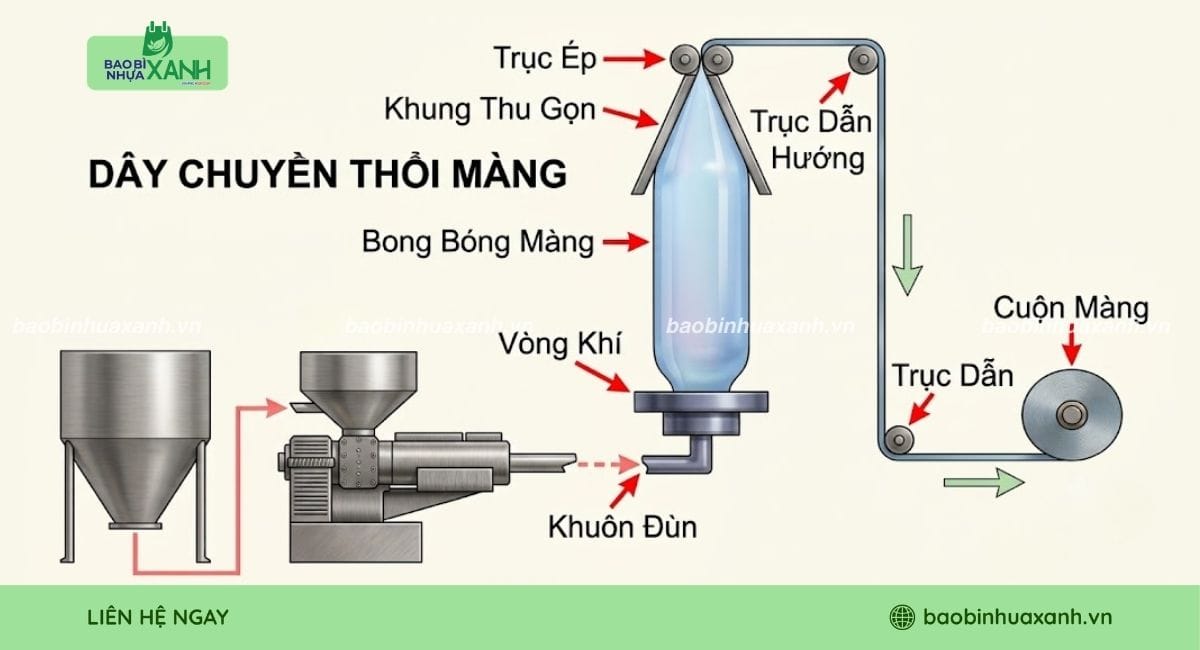
Máy thổi màng là gì
Cấu tạo dây chuyền máy thổi màng
Một dây chuyền máy thổi màng tiêu chuẩn công nghiệp gồm các cụm bộ phận kỹ thuật cơ bản sau:
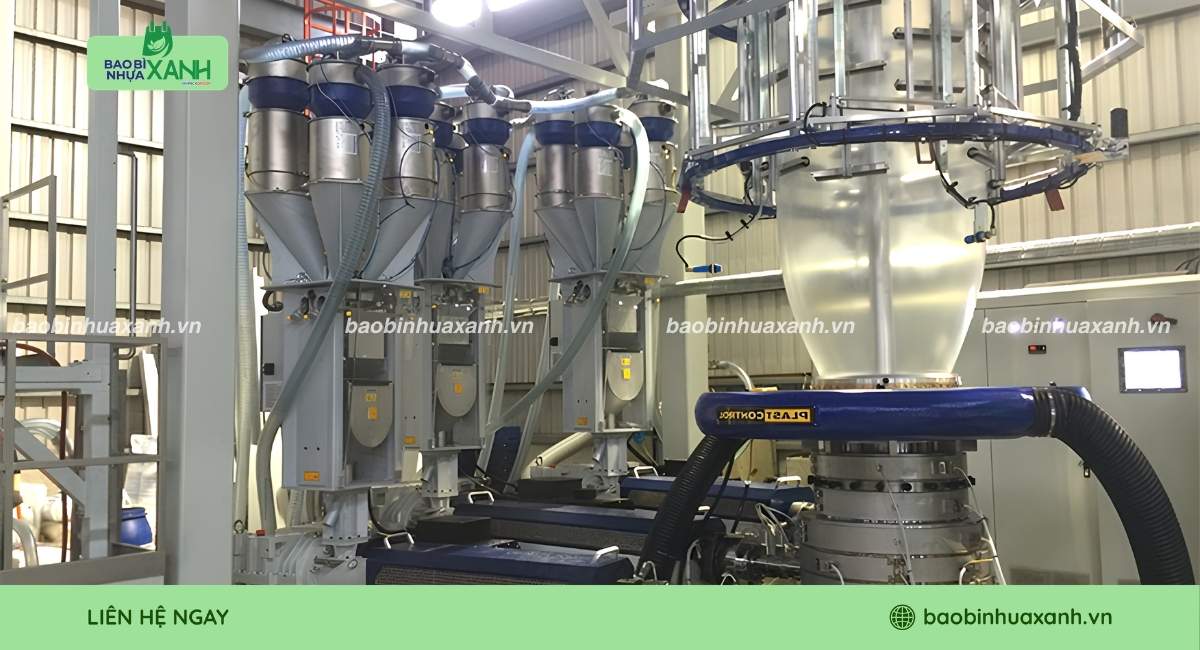
1. Cụm nạp liệu và trục vít nòng đùn
Phễu cấp liệu: Tiếp nhận hạt nhựa nguyên sinh kết hợp hạt tạo màu và phụ gia chức năng.
Trục vít: Chế tạo từ thép hợp kim chịu mài mòn, chia làm ba vùng chức năng: vùng nạp nguyên liệu, vùng nén dẻo hóa và vùng định lượng.
Nòng đùn: Tích hợp các vành nhiệt điện trở đa vùng với cảm biến nhiệt độc lập, duy trì mức nhiệt ổn định từ 150°C đến 230°C tùy theo từng loại nhựa.
2. Đầu đai và vòng làm mát
Đầu đai: Bộ phận trung tâm có lõi hình xuyến tròn, thực hiện ép khối nhựa dẻo thành ống mỏng đồng tâm.
Vòng làm mát: Cụm vòi phun khí lạnh áp lực cao bao quanh chân bóng màng, nhanh chóng hạ nhiệt độ dòng nhựa xuống dưới điểm kết tinh (Frost Line) để ổn định đường kính bóng khí.
3. Khung định hình và lô kéo
Khung định hình: Gồm các con lăn dẫn hướng bố trí góc chữ V, dần dần ép bóng màng tròn thành dải màng phẳng hai lớp.
Cặp lô kéo chính: Sử dụng lô cao su kết hợp lô thép dẫn động bằng motor biến tần, vừa kéo dải màng liên tục lên cao vừa giữ kín khí nén bên trong bóng màng.
4. Trạm xử lý Corona và cụm thu cuộn
Thiết bị xử lý Corona: Phóng tia điện cao tần lên màng nhựa để tăng sức căng bề mặt lên mức trên 38 dyne/cm, hỗ trợ mực in bám chắc khi gia côngin túi nilon.
Cụm thu cuộn: Sử dụng trục nở khí tự động điều khiển lực căng, giúp cuộn màng thành phẩm đều phẳng, không bị nhăn mép.
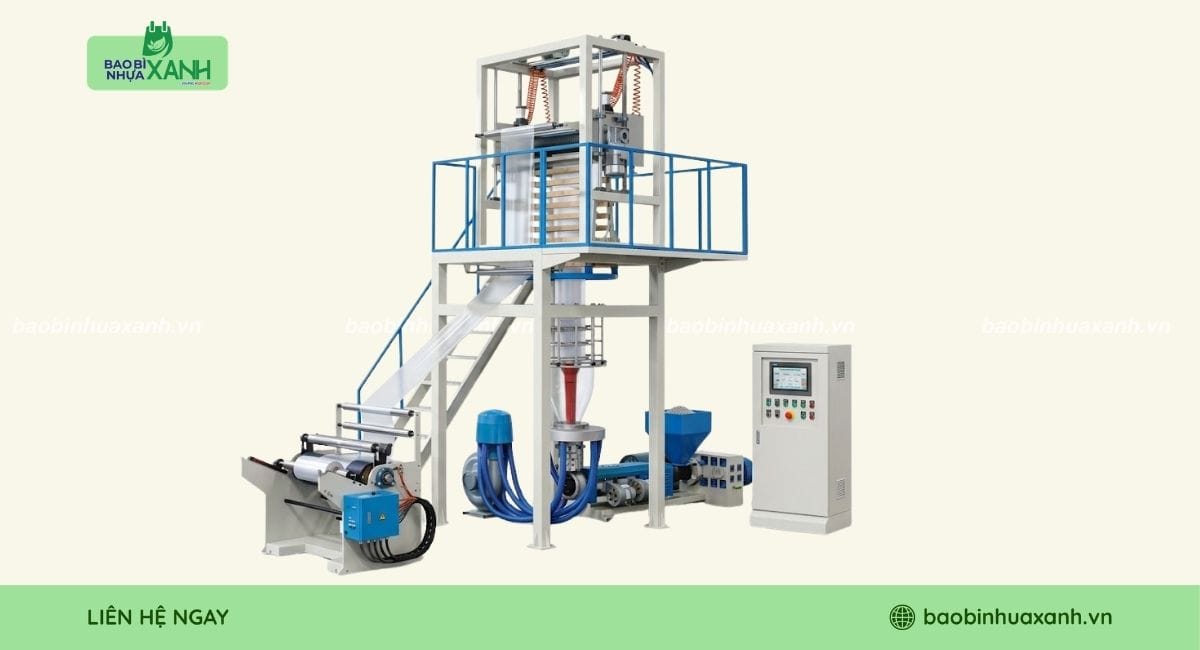
Cấu tạo máy thổi màng
Quy trình vận hành máy thổi màng tiêu chuẩn
Quy trình sản xuất màng mỏng tại nhà máy Bao Bì Nhựa Xanh được thực hiện theo 5 bước tiêu chuẩn:
Bước 1: Gia nhiệt và dẻo hóa hạt nhựa
Hạt nhựa được nạp vào phễu, trục vít quay đẩy nguyên liệu qua các vùng nhiệt độ tăng dần để chuyển hóa thành khối nhựa dẻo đồng nhất.
Bước 2: Lọc tạp chất và dẫn dòng qua đầu đai
Dòng nhựa nóng chảy đi qua cụm lưới lọc kim loại để loại bỏ cặn bẩn, sau đó được dẫn vào đầu đai tạo phôi ống rỗng.
Bước 3: Thổi phồng bóng khí
Luồng khí nén vô trùng thổi vào lòng ống nhựa qua tâm đầu đai, làm ống nhựa giãn nở thành bóng khí theo kích thước yêu cầu.
Bước 4: Làm mát và vuốt dẹp màng
Vòng làm mát thổi khí lạnh giúp nhựa đông đặc tại vạch kết tinh. Bóng màng di chuyển lên khung định hình và được vuốt dẹp thành màng đôi.
Bước 5: Xử lý bề mặt và cuộn màng
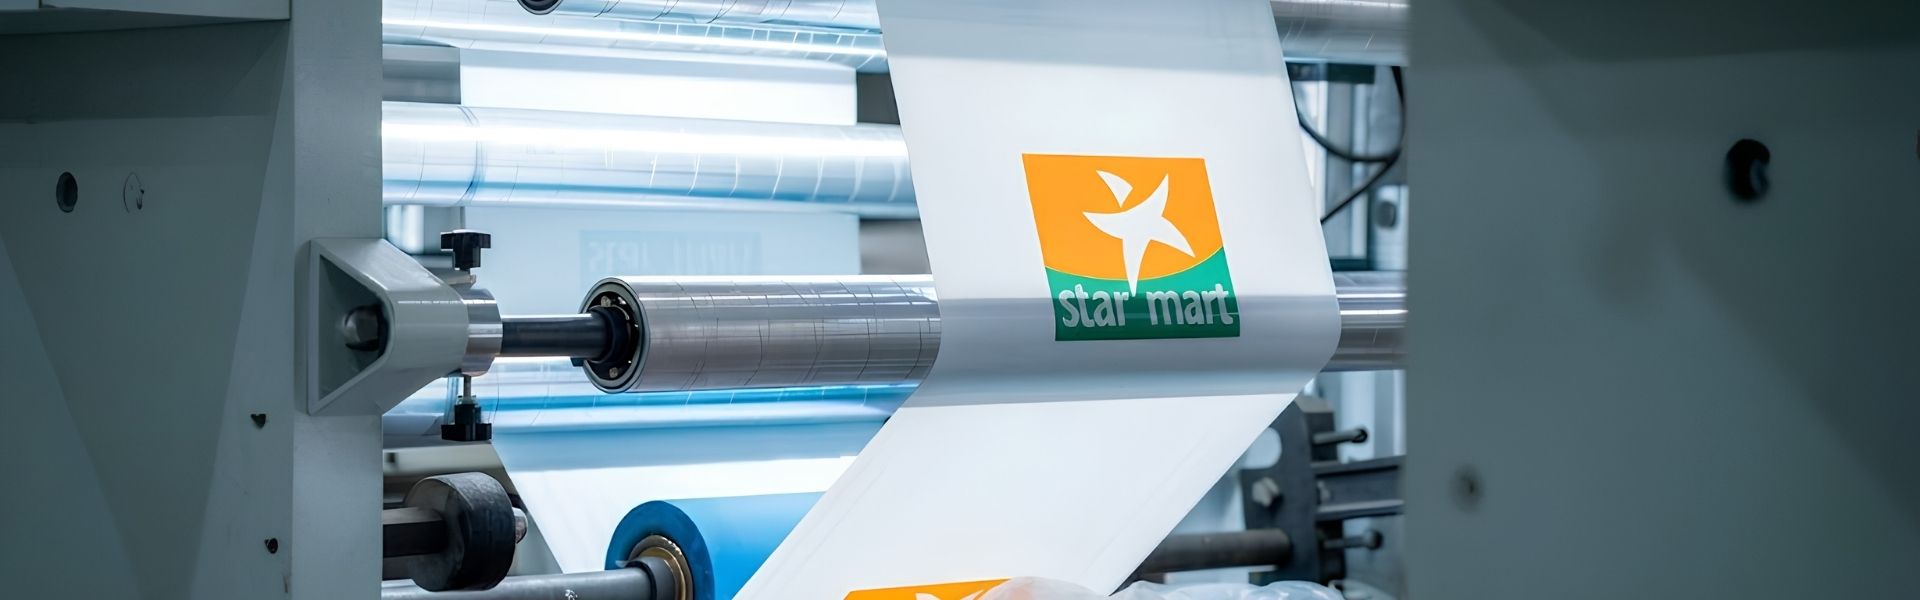
Màng đi qua trục phóng điện Corona, được xẻ biên theo quy cách (nếu có yêu cầu màng đơn) và quấn thành cuộn theo trọng lượng quy định.
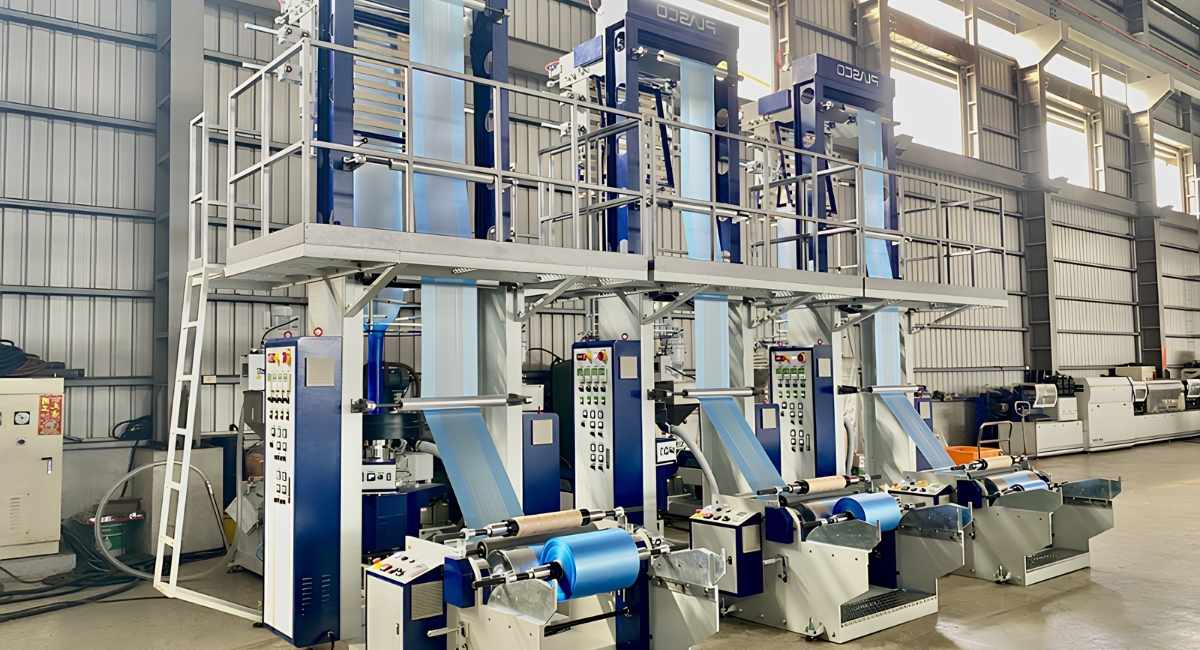
Quy trình vận hành máy đùn thổi màng
Phân loại các dòng máy thổi màng
Tùy thuộc vào yêu cầu kỹ thuật của thành phẩm và đặc tính nguyên liệu đầu vào, máy thổi màng hiện nay được phân loại phổ biến dựa trên số lớp cấu tạo và chủng loại hạt nhựa gia công.
Phân loại theo số lớp màng
Máy thổi màng đơn lớp: Sử dụng một trục vít và một đầu đai cơ bản, phù hợp sản xuất các loại túi thông dụng như túi xốp chợ, túi đóng gói hàng hóa phổ thông với chi phí đầu tư hợp lý.
Máy thổi màng đa lớp (3 lớp, 5 lớp): Kết hợp nhiều trục vít độc lập vào cùng một đầu đai chia tầng, cho phép phối hợp nhiều loại vật liệu trên cùng một màng. Ví dụ: lớp ngoài cần độ bóng in ấn, lớp giữa tăng khả năng chịu lực, lớp trong hỗ trợ hàn nhiệt dán kín.
Phân loại theo chủng loại hạt nhựa
Máy thổi màng PE (LDPE, HDPE, LLDPE): Dòng máy thông dụng, tháp kéo có chiều cao từ 4m đến 8m tùy theo công suất.
Máy thổi màng PP: Do nhựa PP kết tinh nhanh và yêu cầu độ trong suốt cao, máy thường thổi màng theo chiều dốc xuống và làm mát trực tiếp bằng nước.
Máy thổi màng tự hủy sinh học: Đòi hỏi thiết kế trục vít có bước nén chuyên biệt và hệ thống kiểm soát nhiệt độ nghiêm ngặt để tránh làm phân hủy cấu trúc hạt sinh học trong quá trình gia nhiệt.
Phân loại máy đùn thổi màng
Các chỉ số kỹ thuật then chốt và cách xử lý sự cố đùn thổi
Để màng nilon thành phẩm đạt độ đồng đều và cơ lý tính ổn định, kỹ thuật viên vận hành cần kiểm soát chặt chẽ các thông số công nghệ cốt lõi, đồng thời chủ động phát hiện và xử lý kịp thời các sự cố phát sinh.
Tỷ lệ thổi phồng BUR
Công thức xác định: Tỷ lệ thổi phồng (BUR) = Đường kính bóng màng / Đường kính khe đầu đai = (0.637 x Khổ rộng màng dẹp) / Đường kính đầu đai.
Ý nghĩa: Tỷ lệ BUR thông thường nằm trong khoảng 1.5:1 đến 3.5:1. Khi tỷ lệ BUR đạt trạng thái cân bằng (khoảng 2.5:1), màng sẽ có độ bền cơ lý tốt theo cả chiều dọc và chiều ngang.
Các lỗi kỹ thuật phổ biến và cách khắc phục
Độ dày màng không đồng đều:
Nguyên nhân: Khe hở đầu đai bị lệch hoặc lưu lượng gió làm mát thổi không đều quanh bóng màng.
Cách khắc phục: Cân chỉnh lại bu-lông khe hở đầu đai và làm sạch miệng thoát gió của vòng làm mát.
Bóng màng không ổn định:
Nguyên nhân: Nhiệt độ gia nhiệt quá cao làm giảm độ nhớt nóng chảy của nhựa hoặc tốc độ gió làm mát quá mạnh.
Cách khắc phục: Giảm nhẹ tốc độ trục vít, hạ nhiệt độ nòng đùn vùng cuối và điều chỉnh lưu lượng gió làm mát phù hợp.
Xuất hiện đốm mắt cá hoặc sọc dọc trên màng:
Nguyên nhân: Nguyên liệu lẫn tạp chất, lưới lọc màng bị hỏng hoặc có nhựa cháy bám tại miệng đầu đai.
Cách khắc phục: Thay lưới lọc mới và vệ sinh sạch bề mặt miệng đầu đai.
Năng lực sản xuất bao bì tại Bao Bì Nhựa Xanh
Doanh nghiệp có nhu cầu đặt hàng cuộn màng hoặc sản phẩm bao bì, túi nilon hoàn thiện có thể tham khảo năng lực gia công tại Bao Bì Nhựa Xanh:
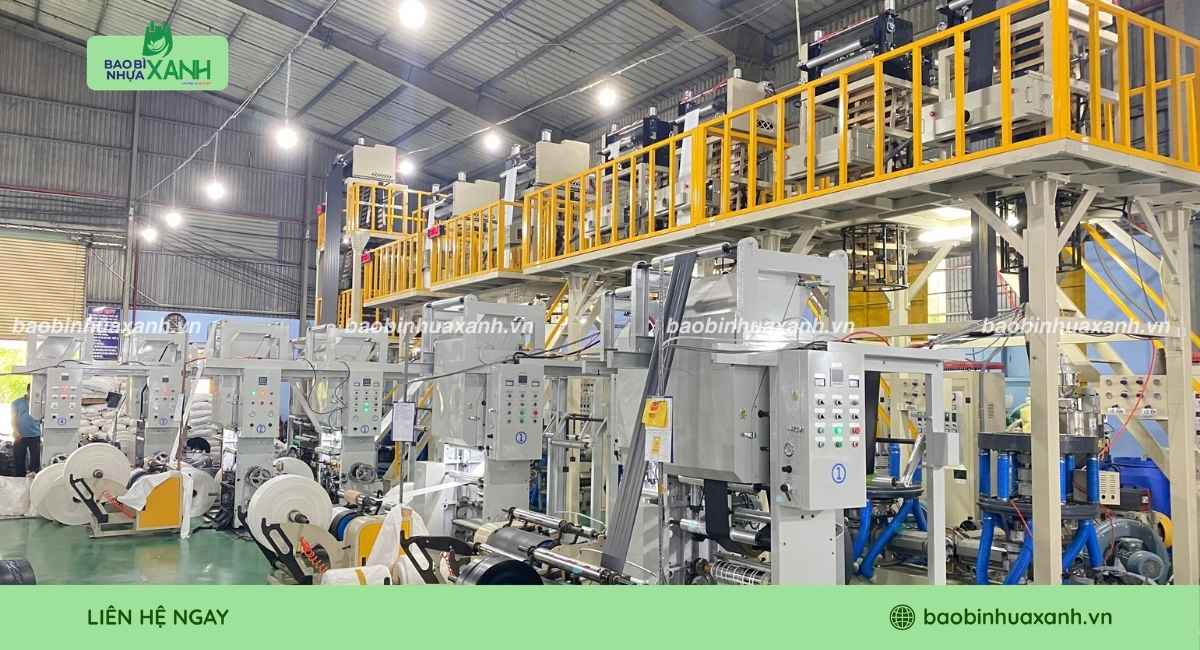
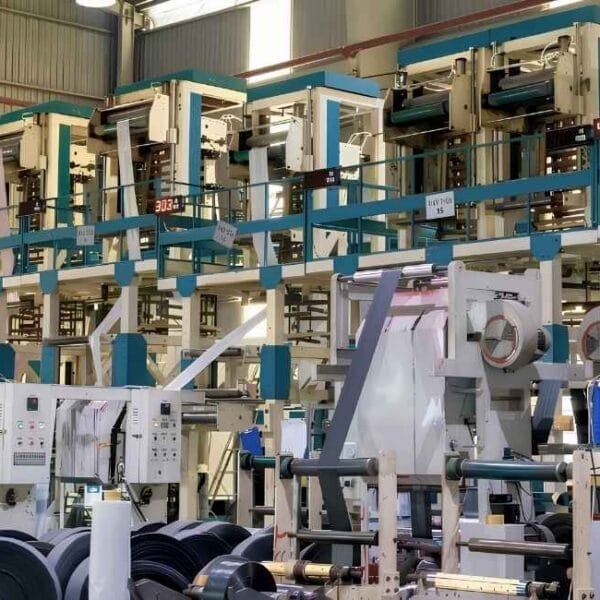
Quy mô nhà xưởng: Diện tích 10.000m² tại Khu công nghiệp Đức Hòa Hạ, tỉnh Tây Ninh, trang bị hệ thống máy thổi màng Polystar và máy cắt tự động nhập khẩu từ Đài Loan.
Công suất vận hành: Cung ứng từ 500 đến 700 tấn màng mỗi tháng, đảm bảo nguồn hàng ổn định cho các đơn hàng số lượng lớn.
Quy cách sản xuất đa dạng: Đáp ứng khổ rộng màng từ 10 cm đến 1.200 cm, độ dày từ 15 đến 150 micron trên các nền nhựa PE, HD, PP và hạt nhựa sinh học tự hủy.
Chứng nhận tiêu chuẩn: Đạt các tiêu chuẩn quản lý chất lượng và vệ sinh an toàn thực phẩm như ISO 22000:2018, HACCP, kết quả thử nghiệm cơ lý từ QUATEST 3 và Nhãn Sinh Thái Việt Nam.
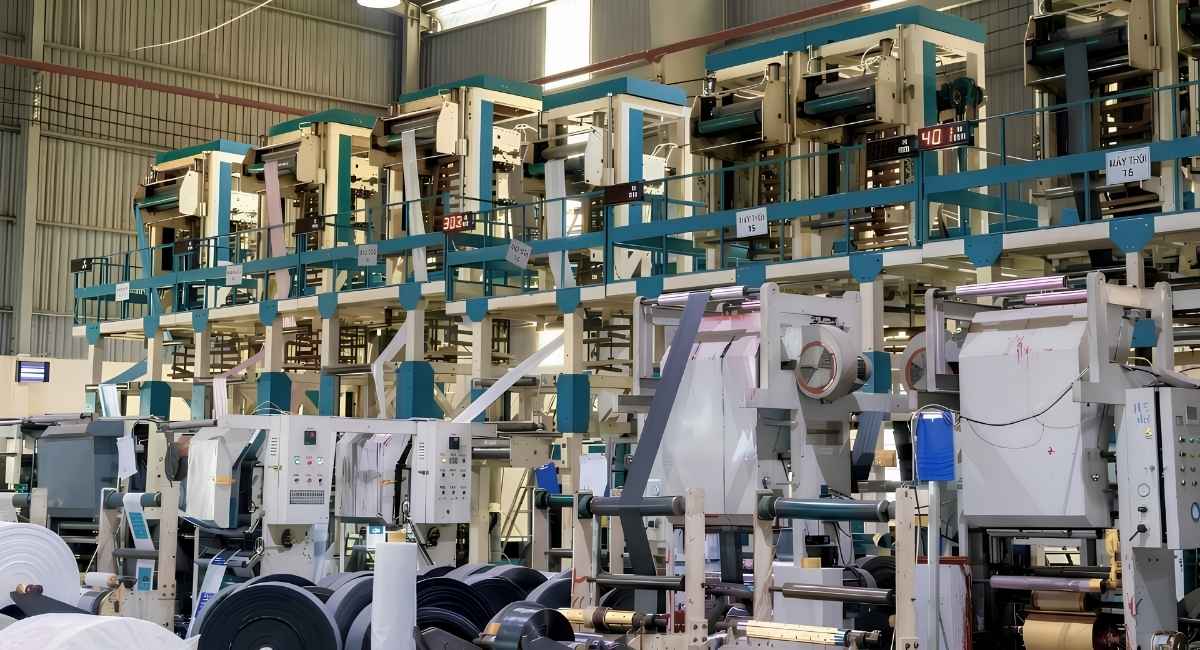
Máy đùn thổi màng tại xưởng Bao Bì Nhựa Xanh
Câu hỏi thường gặp về máy thổi màng (FAQs)
1. Sự khác nhau giữa máy thổi màng PE và máy thổi màng sinh học là gì?
Hạt nhựa sinh học (như PLA, PBAT pha tinh bột) nhạy cảm với nhiệt và dễ biến tính nếu thời gian lưu nhiệt lâu. Máy thổi màng sinh học cần trục vít có tỷ lệ nén thấp hơn, hệ thống quạt giải nhiệt cưỡng bức cho nòng đùn và vòng làm mát kép để kiểm soát chính xác nhiệt độ gia công.
2. Tại sao màng nilon cần xử lý bề mặt Corona sau khi thổi?
Các loại màng nhựa như PE, PP có năng lượng bề mặt thấp nên mực in khó bám dính. Thiết bị Corona dùng tia điện cao tần để ion hóa bề mặt màng, giúp tăng độ bám dính của mực in và tránh hiện tượng bong tróc trong quá trình đóng gói và sử dụng.
3. Số lượng đặt gia công cuộn màng tối thiểu là bao nhiêu?
Đối với cuộn màng PE hoặc HD thông dụng, số lượng tối thiểu từ 50 kg đến 100 kg. Đối với màng có màu sắc hoặc quy cách kỹ thuật riêng biệt, số lượng tối thiểu từ 200 kg đến 500 kg cho mỗi lô sản xuất.
Kết luận
Việc nắm rõ cấu tạo máy thổi màng, quy trình vận hành và cách thức kiểm soát thông số kỹ thuật giúp doanh nghiệp chủ động lựa chọn giải pháp bao bì tối ưu cho nhu cầu đóng gói. Với hệ thống thiết bị tiên tiến cùng quy trình quản lý chất lượng đạt chuẩn, Bao Bì Nhựa Xanh luôn sẵn sàng cung cấp các giải pháp cuộn màng và bao bì đáp ứng đầy đủ các yêu cầu kỹ thuật của quý đối tác.
Bình Luận (0)
Chưa có đánh giá nào. Hãy là người đầu tiên đánh giá sản phẩm này!
Nguyễn Phương Thùy hiện là CEO của Bao Bì Nhựa Xanh. Với nền tảng kỹ sư Công nghệ Vật liệu ĐH Bách Khoa cùng hơn 10 năm kinh nghiệm thực chiến, chị là chuyên gia hàng đầu trong lĩnh vực sản xuất và in ấn bao bì. Chị chuyên cung cấp các giải pháp đóng gói đa dạng từ túi nilon truyền thống đến túi tái chế, túi tự hủy sinh học, giúp doanh nghiệp tối ưu chi phí và hướng tới phát triển bền vững.
Cách bảo quản màng PE đúng cách giúp hạn chế cuộn màng bị ảnh hưởng trước khi đưa vào đóng gói, đồng thời giảm tình trạng rách, dính hoặc biến dạng trong...
Cách quấn màng PE pallet đúng kỹ thuật giúp hàng hóa được cố định chắc hơn trong quá trình lưu kho và vận chuyển, đồng thời hạn chế tình trạng màng bị...
Cách tính trọng lượng màng PE là nội dung doanh nghiệp cần nắm khi muốn kiểm tra khối lượng cuộn màng, tính lượng nguyên liệu hoặc đối chiếu thông số sản phẩm....
Quy trình sản xuất màng PE là nội dung doanh nghiệp nên tìm hiểu khi cần đánh giá chất lượng hoặc lựa chọn nguồn màng phù hợp cho đóng gói. Trong quá...








Chưa có đánh giá nào. Hãy là người đầu tiên đánh giá sản phẩm này!